
Avec la croissance continue de l'exploitation minière mondiale en profondeur et de la production d'acier utilisant des fours à arc électrique (FAE), transformateurs abaisseurs de tension sera essentiel pour une transmission d'énergie fiable.
Selon l'AIE, l'investissement total dans les réseaux électriques à l'échelle mondiale a dépassé 310 milliards de dollars en 2023, la mise à niveau des transformateurs de distribution constituant la priorité absolue. L'industrie minière et celle des métaux primaires (qui sont toutes deux considérées comme faisant partie des types de consommateurs d'électricité les plus ‘ intensifs ’) nécessitent une tension extrêmement stable, ainsi que le confirment les données actuelles de l'EIA américaine. Les équipes d'achats qui doivent évaluer des transformateurs de puissance pour usages intensifs doivent prendre en compte deux éléments : premièrement, que les types de produits standard ne peuvent pas résister aux impacts répétés des opérations des broyeurs SAG et ne peuvent pas gérer le scintillement excessif associé aux fours à arc électrique (FAE) et, deuxièmement, que la capacité de la plupart des fournisseurs à étayer leurs affirmations selon lesquelles ils proposent des transformateurs de ’ qualité industrielle “ n'est généralement pas appuyée par des données tierces validées de manière indépendante. En outre, l'achat de grandes quantités de transformateurs peut également exposer les équipes d'achats à des risques supplémentaires si les transformateurs sont soumis sur site à des conditions telles que la poussière, l'humidité et une haute altitude.
Une vue d'ensemble complète de la fabrication d'un transformateur élévateur adapté aux environnements extrêmes dans les industries minières et sidérurgiques. L'article passe en revue les différentes étapes du processus d'ingénierie du transformateur, y compris la modélisation de la charge, la production des enroulements, la conception et les essais des boîtiers, ainsi que le support tout au long du cycle de vie.
Modélisation des charges et évaluation de l'ingénierie – Collaboration avec les EPC pour définir les paramètres de tenue au flicker de FAE et aux pics de charge des concasseurs
Quantifier les charges réelles est la première étape pour déterminer la fiabilité. L'importance d'une implication précoce auprès des entreprises EPC (par exemple Hatch, Bechtel) et des ingénieurs du propriétaire de la mine est capitale.
En raison de l'importante consommation de courant d'un broyeur SAG au démarrage (pouvant atteindre cinq à sept fois le courant nominal), on observe une chute de tension très importante. De plus, lors de l’exploitation d’un four électrique à arc (FE) à courant alternatif pendant la fusion de la ferraille, des courts-circuits se produisent souvent, et l’on observe fréquemment des fluctuations de tension (>±20 %), ainsi qu’un certain nombre de fréquences différentes pouvant générer des harmoniques qui affectent les réseaux électriques alimentant à la fois la mine et l’aciérie de trois manières principales :
- Perturbation d'équipements sensibles : Les fluctuations de tension provoquées par le flicker peuvent perturber les équipements électroniques sensibles et les variateurs de fréquence, entraînant des arrêts imprévus.
- Déclenchements intempestifs du système de protection : Un déclenchement intempestif des relais de protection sur des départs adjacents peut être causé par des fluctuations de tension répétées, ce qui amplifiera l'impact de la perturbation dans l'ensemble de l'usine.
- Risque de conformité au réseau : Des directives strictes concernant les limites de la sévérité du flicker (Pst, Plt) sont établies par la norme CEI 61000-4-15 lesquelles, si elles sont dépassées, pourraient entraîner l'échec de l'obtention du raccordement approuvé au réseau pour le projet.
Une définition précise du scintillement des fours à arc électrique (EAF) dès la phase initiale de conception permet d’éviter tout problème de qualité de l’énergie une fois l’installation en service. La collecte de données sur les formes d’onde sur site et les simulations de transitoires fournissent les spécifications de référence, notamment : une tension primaire de 13,8 kV ou 34,5 kV, des options de tension secondaire de 480 V, 600 V ou 690 V, et une capacité comprise entre 2 500 kVA et 15 000 kVA. Les niveaux d’impédance étant nettement plus élevés (8-121 TP3T contre 4-51 TP3T pour une unité de distribution standard) afin de limiter le courant de défaut et de stabiliser l’arc électrique ; voir ci-dessous comment chaque type de charge influe sur les paramètres de conception.
| Type d'équipement | Caractéristiques de charge | Exigence essentielle pour le transformateur abaisseur |
|---|---|---|
| Broyeur SAG / Broyeur à boulets | Couple de démarrage élevé, courant d'appel de 5 à 7 fois | Haute résistance mécanique, enroulement imprégné sous vide |
| Concasseur | Charges de choc cycliques | Serrage de noyau renforcé, haute tenue aux courts-circuits |
| Four à arc électrique à courant alternatif | Courts-circuits fréquents, scintillement de type % de ±20, harmoniques élevées | 8–12, impédance %, OLTC, isolation de classe H |
| Entraînement principal de laminoir | Surcharge cyclique rapide | Grande capacité thermique, faible variation d'impédance |
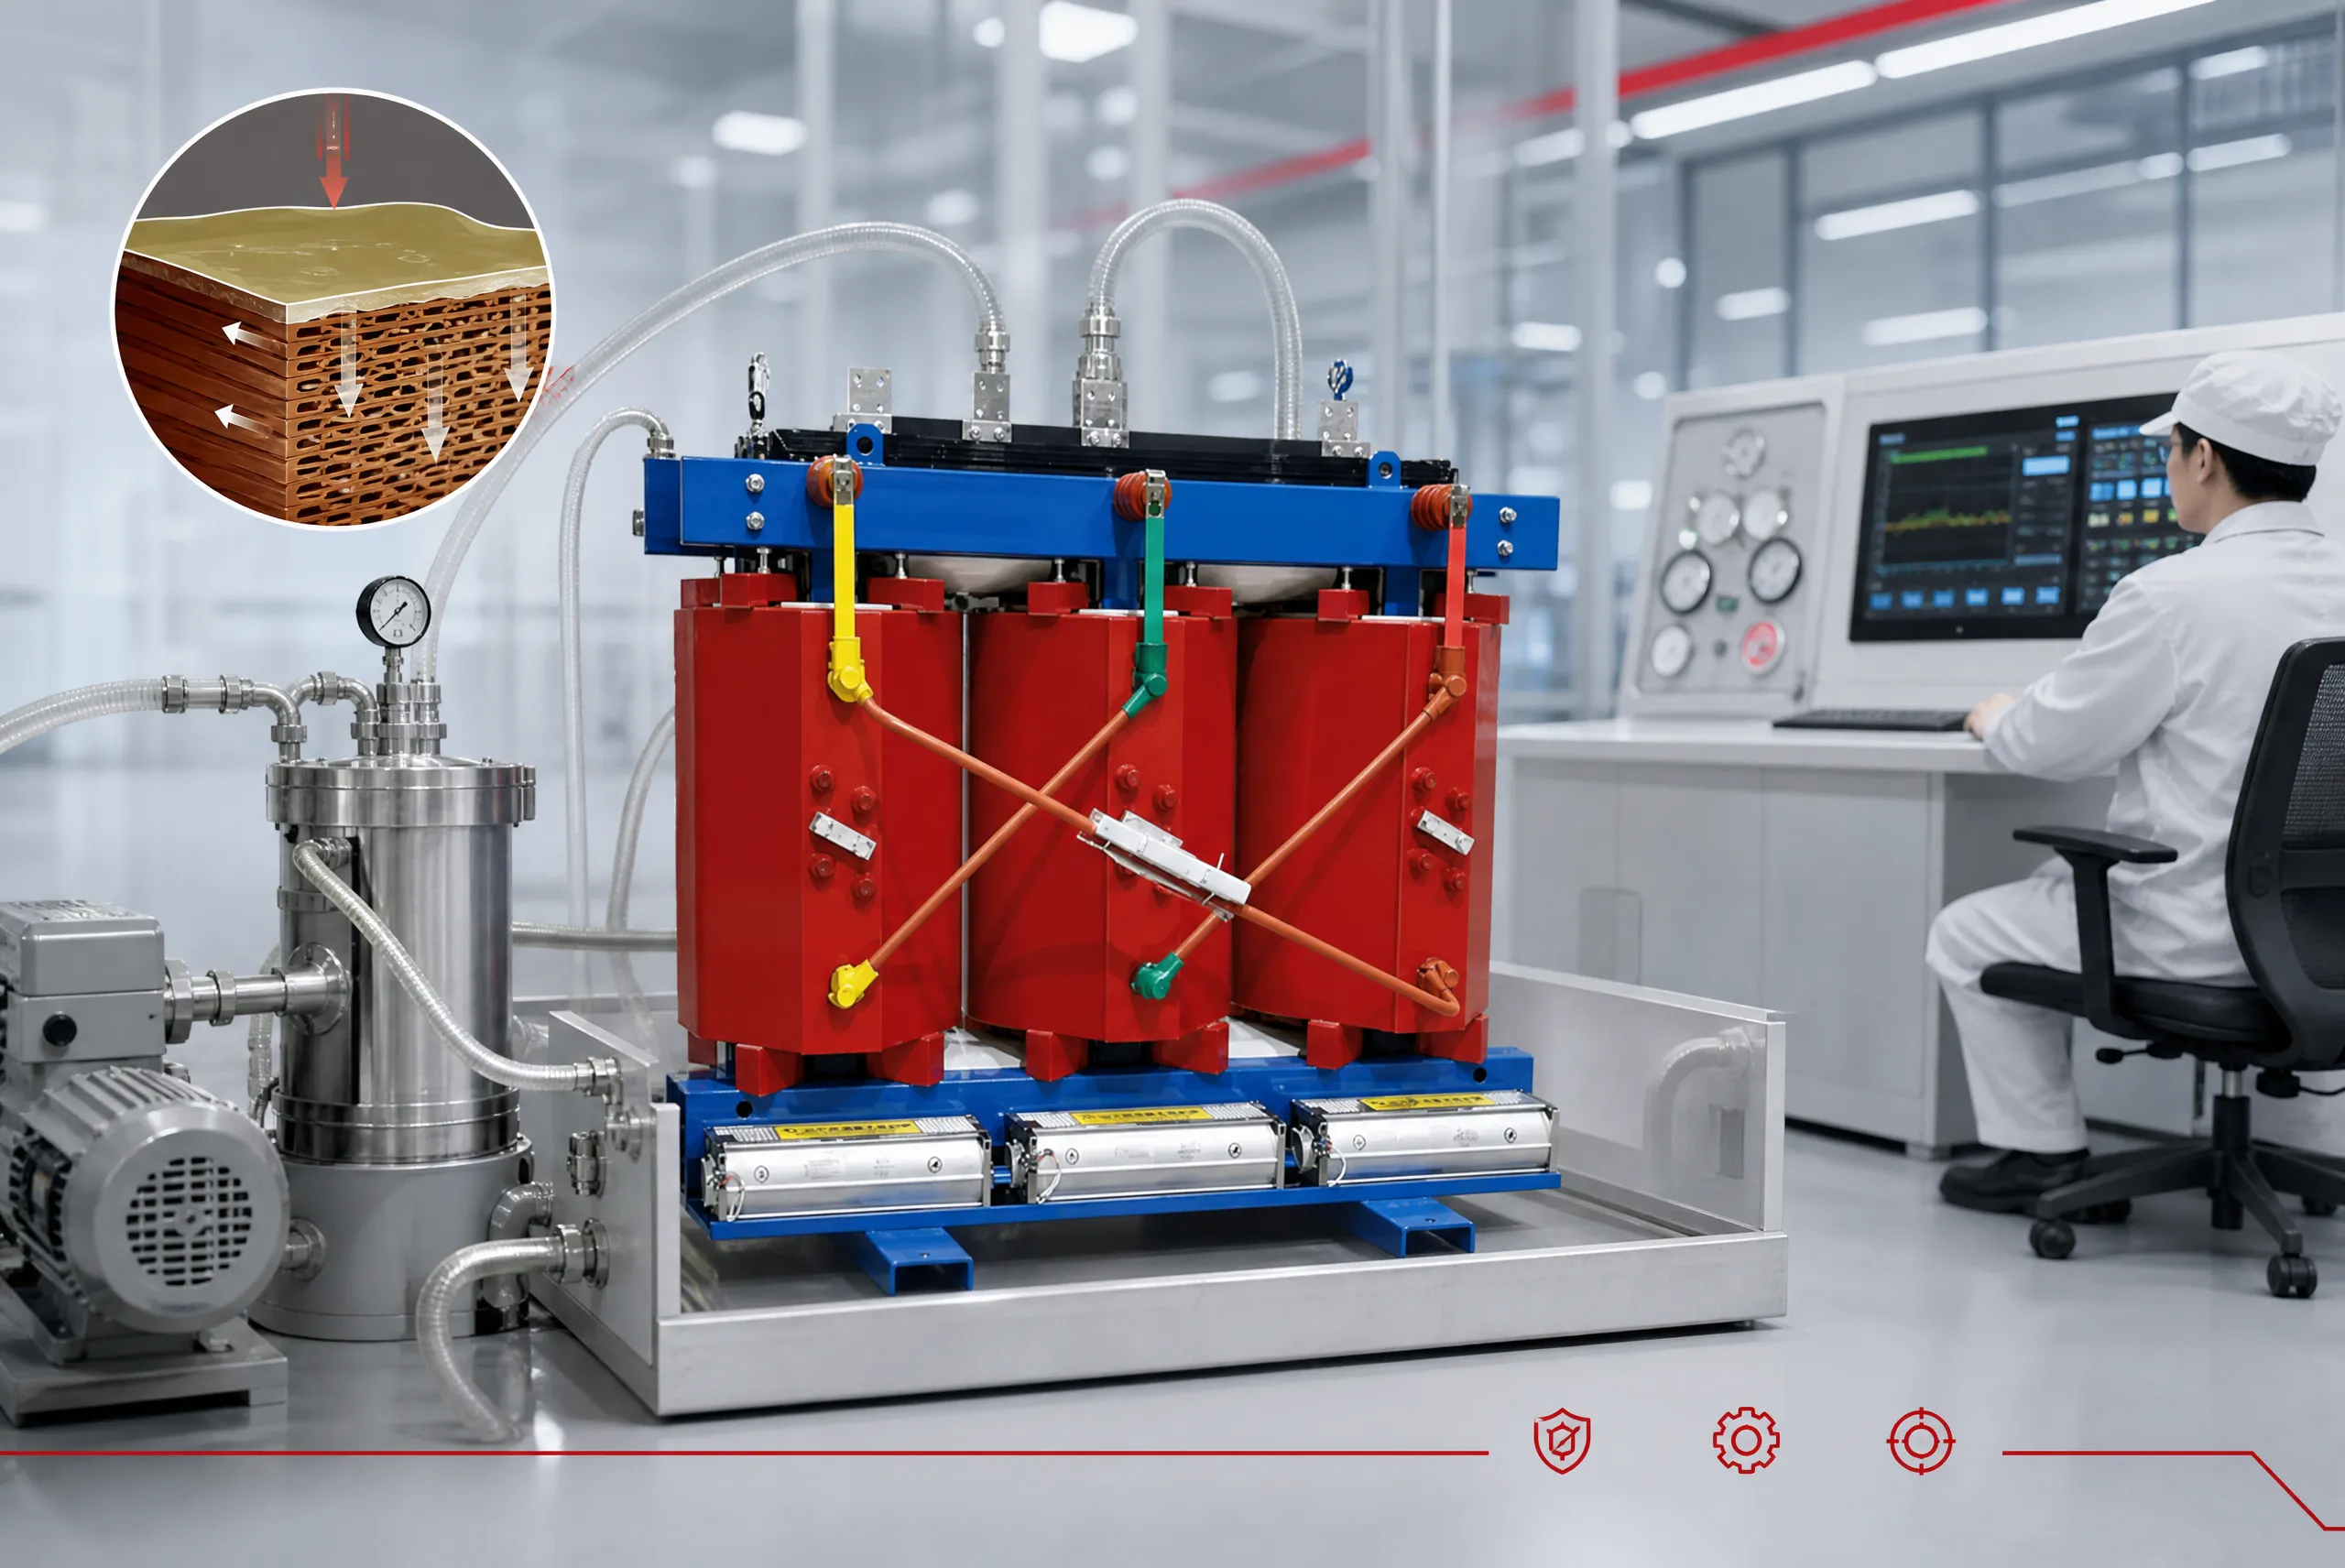
Fabrication de transformateurs résistants aux chocs – Utilisation d'acier au silicium à grains orientés, puis coulée sous vide en résine époxy.
Une fois que vous aurez déterminé caractéristiques électriques du transformateur, la résistance permanente du transformateur réside dans l'enroulement. Pour le noyau, de l'acier au silicium à grains orientés de 0,23 mm (par exemple, de qualité Nippon Steel ou POSCO) selon une construction empilée à gradins permettra de réduire les pertes et le bruit de magnétostriction afin de se conformer aux réglementations de la MSHA pour l'exploitation minière souterraine.
Le ruban de cuivre est très large et fabriqué à partir de papier méta-aramide DuPont™ Nomex®, offrant une isolation de classe H à l'enroulement basse tension qui subit les forces électrodynamiques les plus importantes et dispose d'une marge thermique suffisante pour faire face aux effets de l'échauffement harmonique (200 °C au point chaud).
Une coulée époxy sous vide total est réalisée sur l'ensemble de l'enroulement. Le processus de coulée d'époxy sous vide utilise trois étapes contrôlées avec précision et constitue ainsi un processus fiable.
- Dégazage sous vide : Afin d'éliminer l'humidité (ou tout autre air emprisonné) des couches d'isolation autour des fils de l'enroulement, ce dernier est préchauffé à 60-80 ºC et mis sous vide à moins de 100 Pa. Ce processus élimine toute l'humidité et l'air emprisonné dans les micro-vides qui conduisent finalement à des décharges partielles.
- Imprégnation sous pression : La résine époxy liquide s'infiltre dans les moindres espaces entre les spires et les couches grâce à l'application d'une différence de pression. Cela crée un corps de matériau isolant continu et sans vides, dont la résistance mécanique est plusieurs fois supérieure à celle d'une bobine typique, et fournit un corps isolant complètement rempli de part en part.
- Cuisson étagée : La réticulation s'effectue sous contrôle thermique étagé de 100 à 140 °C. Cela évite que les contraintes de retrait n'endommagent l'isolation et garantit une stabilité dimensionnelle à long terme sous cyclage thermique.
Il en résulte une structure monolithique qui résiste à des appels de courant répétés de 5 à 7 fois la normale et maintient les décharges partielles en dessous de 5 pC, ce qui signifie pratiquement aucun vide interne et un vieillissement de l'isolation considérablement ralenit. Des études de l'EPRI indiquent que de tels transformateurs de type sec coulé sous vide peuvent atteindre plus de 15 ans de fonctionnement sans défaillance dans des environnements difficiles.
Boîtiers de protection et personnalisation OEM — Solutions pour la protection contre les explosions, le brouillard salin et la haute altitude
Le corps coulé en époxy résiste à l'humidité et aux flammes, mais le boîtier externe doit correspondre à l'environnement.
Dans les mines de charbon souterraines, les enveloppes nécessitent MSHA ou IECEx certification antidéflagrante. Dans les aciéries côtières ou les mines de cuivre à ciel ouvert, un boîtier scellé en acier inoxydable classé IP55 et NEMA 4X, doté d'un réchauffeur anti-condensation, protège contre le brouillard salin et la poussière conductrice. La capacité de protection d'un boîtier NEMA 4X peut être comprise à travers quatre niveaux distincts :
- Exclusion de la poussière : L'enceinte empêche complètement la pénétration de poussières externes, y compris les particules métalliques conductrices.
- Résistance à l'eau : Il résiste aux jets d'eau de toutes les directions, garantissant la sécheresse interne lors du nettoyage ou de fortes pluies.
- Résistance à la corrosion : Fabriqué en acier inoxydable 304 ou 316, il résiste au brouillard salin et aux gaz acides sans nécessiter de revêtements de surface.
- Contrôle de la condensation : Un système de chauffage intégré à régulation thermostatique empêche la formation de condensation interne lors des variations de température.
| Scénario d'application | Menace principale | Protection recommandée | Caractéristiques du boîtier |
|---|---|---|---|
| Mine de charbon souterraine | Méthane, humidité élevée | Antidéflagrant MSHA/IECEx | Chauffage antidéflagrant et anti-condensation |
| Acierie côtière | Brouillard salin, poussière métallique | IP55 + NEMA 4X | Boîtier étanche en acier inoxydable 304/316 |
| Mine de cuivre à ciel ouvert | Poussière conductrice, fortes pluies | IP55 | Acier inoxydable, filtres à air |
| Haute altitude (>4000 m) | Basse pression, difficulté de refroidissement | Réduction de puissance selon la norme CEI 60076 | Ligne de fuite accrue, ventilateurs haute altitude |
Sur les sites de haute altitude situés à plus de 4 500 mètres, le déclassement selon la norme CEI 60076 et l'augmentation des distances d'isolement sont obligatoires. C'est là que la personnalisation par le fabricant d'origine (OEM) démontre toute sa valeur. Nous fournissons des prises de régulation de tension non standard, des positions d'entrée de câbles spécifiées, des embases sur skids et des modules de surveillance de température à distance qui s'interfacent avec le système de contrôle-commande (DCS) de l'usine, s'intégrants ainsi de manière transparente dans le schéma de distribution existant.
Assurance qualité en boucle fermée — Essais de type et essais spéciaux IEEE/IEC avec données provenant de tiers
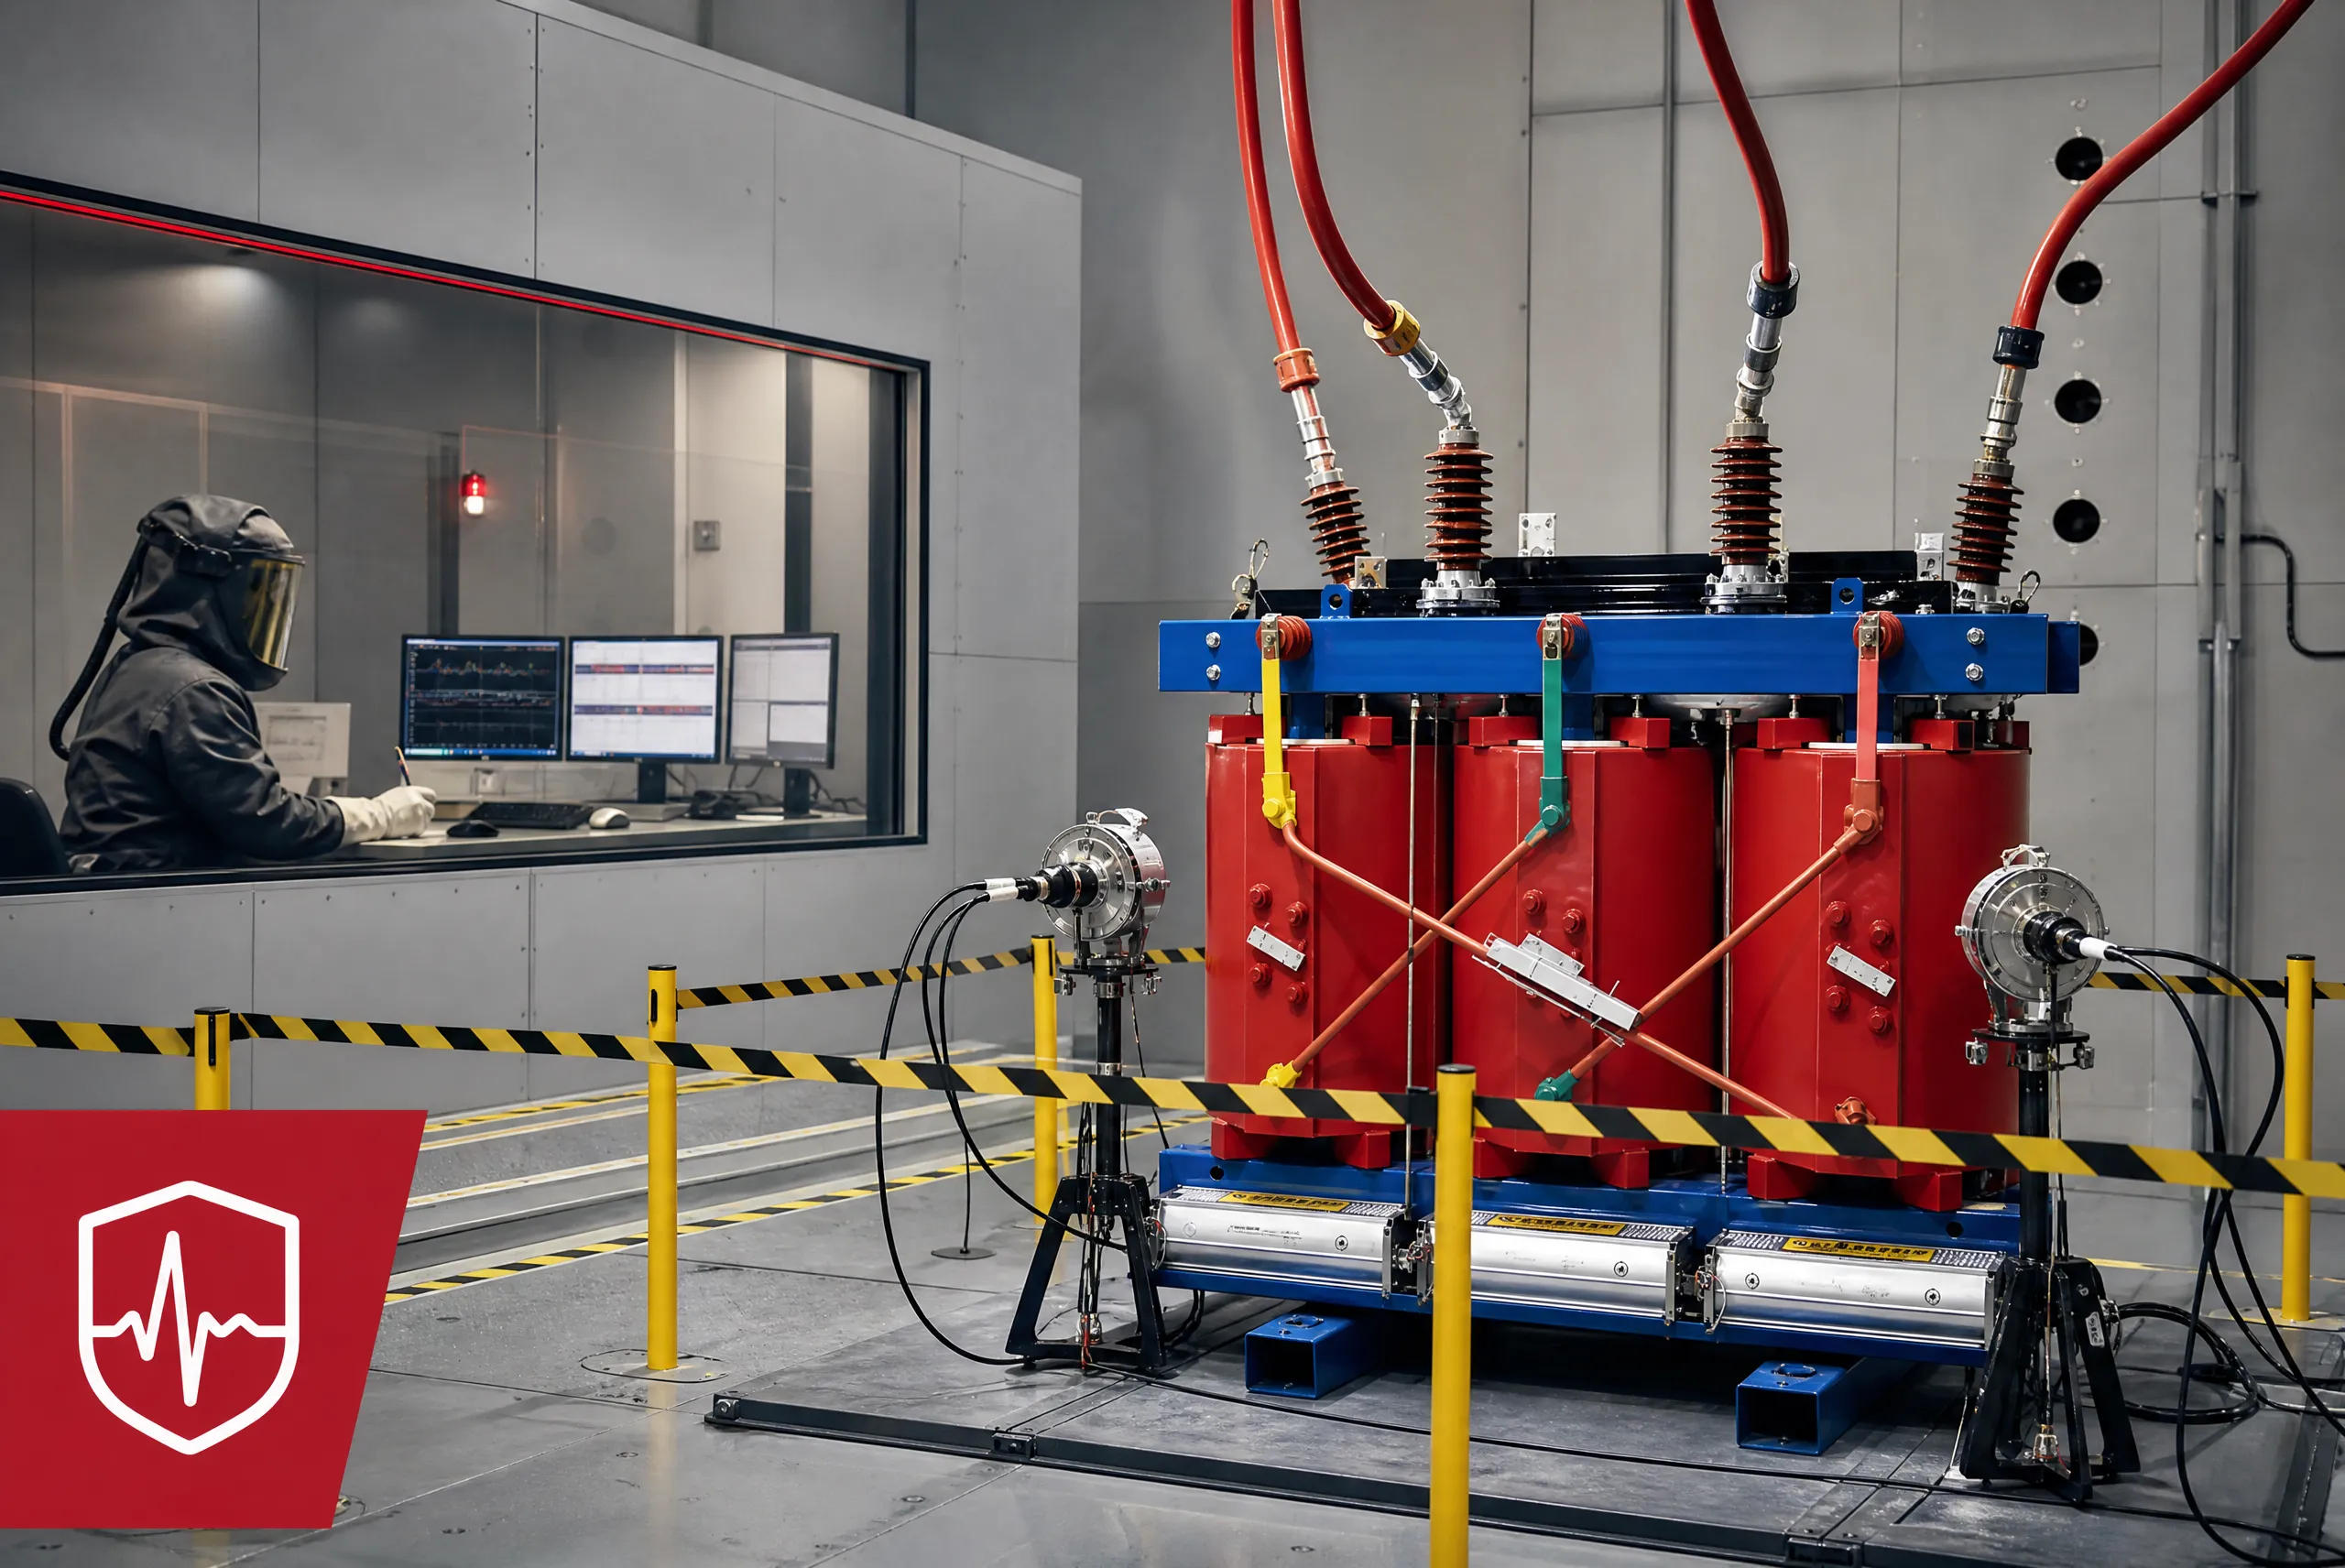
Les essais de routine (rapport, résistance en courant continu, résistance aux tensions de réseau) constituent la base de référence ; seuls les essais de type et les essais spéciaux permettent de confirmer une véritable fiabilité “ de niveau industriel ”. Nous respectons IEEE C57.12.01 et CEI 60076 normes de la série, en soumettant des unités représentatives à des essais allant au-delà des exigences habituelles.
| Catégorie de test | Exemples | Objectif | Base standard | Témoin tiers |
|---|---|---|---|---|
| Routine | Rapport, résistance en courant continu, résistance aux tensions de fréquence industrielle | Homogénéité par unité | CEI 60076-11 | Non (en interne) |
| Type | Hausse de température, choc de foudre | Conception et validation de l'isolation | IEEE C57.12.01 | Recommended |
| Special | 2‑s short‑circuit withstand, partial discharge, sound level | Extreme‑condition reliability | IEC 60076‑5, IEEE C57.12.90 | Mandatory |
The temperature rise test verifies hotspot safety margin; lightning impulse tests check insulation robustness. Most decisive is the 2‑second short‑circuit mechanical withstand test, the “gold standard” for three compelling reasons:
- Extreme electrodynamic stress: With the secondary short‑circuited and rated voltage applied, windings experience peak forces hundreds of times greater than normal operation within milliseconds, directly testing the structural design’s ultimate margin.
- Comprehensive structural examination: The test simultaneously stresses core clamps, insulation blocks, lead supports, and fastening bolts—not just the windings—exposing any weak point.
- Rigorous acceptance criteria: Post‑test, turns ratio, impedance, and insulation resistance must remain unchanged, and a core‑and‑coil inspection must confirm zero permanent deformation.
A witnessed report from KEMA Laboratories ou UL Solutions—and for routine production audits, our in‑house testing procedures adhere to IEC 60076 requirements and follow ISO/IEC 17025 principles—is the key document in technical evaluations. As a manufacturer with ISO 9001 certification and State Grid qualification, we apply consistent quality control at every step—from silicon‑steel incoming inspection and epoxy ratio monitoring to digital insulation resistance recording. Ongoing R&D efforts have produced multiple patents in winding heat dissipation and noise reduction, enabling a wide range of custom solutions. Advanced foil winding, vacuum casting, and automated testing lines support manufacturing precision and repeatability.
Case Study: Zambian Copper Mine Project
In a recent expansion at the Luanshya copper mine in Zambia, the site needed a transformer to withstand repeated 5× starting surges for a SAG mill, at altitude with sulfurous dust.
We supplied a 6.3 MVA, 33/0.69 kV epoxy‑cast dry‑type unit with 8 % impedance, vacuum‑cast windings, and IP55 NEMA 4X enclosure. Our field engineers worked alongside the mine’s maintenance team during commissioning to verify harmonic damping and set the OLTC range, ensuring the sub‑2 % voltage fluctuation target was met from day one. The unit passed short‑circuit and temperature rise type tests at an accredited South African laboratory and has since maintained secondary voltage within ±2 % (contract required ±5 %) over 18 months of continuous operation. This confirms the value of full‑chain quality control from engineering to test verification.
Remote Mine Delivery and Lifecycle Support — From Shock‑Resistant Packaging to RCM Training
Transformer value is realized in the field. For remote sites in Mongolia, the Pilbara, or West Africa, logistics is an engineered task. We use ISO 2244‑compliant packaging, split‑core structures for shaft lowering, and nitrogen‑sealed ocean shipping with desiccant breathers to prevent condensation.
On site, detailed installation manuals and remote video support aid local teams. We also provide Reliability‑Centered Maintenance (RCM) training, helping users transition to condition‑based practices. This full‑lifecycle engagement is what groups like Freeport‑McMoRan et ArcelorMittal evaluate, distinguishing a long‑term technology partner from a one‑time vendor.
Call to Action
When selecting heavy‑duty step‑down transformers, look beyond the purchase price. Request a Total Cost of Ownership (TCO) calculation based on local tariffs and third‑party type test reports for short‑circuit withstand. We are committed to sustainable manufacturing and are glad to share operational loss data. To receive our Industrial Transformer Efficiency Selection and TCO White Paper or arrange a no‑obligation technical discussion, please contact our engineering team.
Foire aux questions (FAQ)
Références
- IEA (2023), World Energy Investment 2023, IEA, Paris. https://www.iea.org/reports/world-energy-investment-2023
- IEEE Std C57.12.01-2020, IEEE Standard for General Requirements for Dry-Type Distribution and Power Transformers. https://ieeexplore.ieee.org/document/9293244
- IEC 60076-11:2018, Power transformers – Part 11: Dry-type transformers. https://webstore.iec.ch/publication/28143
- IEC 61000-4-15:2010, EMC – Part 4-15: Flickermeter. https://webstore.iec.ch/publication/4235
- NEMA 250-2020, Enclosures for Electrical Equipment. https://www.nema.org/standards/view/enclosures-for-electrical-equipment
- ISO 2244:2000, Packaging – Horizontal impact test methods. https://www.iso.org/standard/31362.html
- EPRI (2009), Dry-Type Transformer Reliability in Industrial Environments, Report No. 1016472. https://www.epri.com/research/products/1016472